很多人觉得球面透镜是光学里最简单的东西——一块球面形状的玻璃,中学物理就学过凸透镜聚光。可一旦真正接触光学项目就会发现:越是看似基础的东西,越容易被低估。球面透镜至今仍是相机、投影仪、望远镜、测量仪器、激光系统与机器视觉里出现频率最高的光学元件之一。
一、先厘清:球面透镜基础在哪
一句话:球面透镜是至少一个表面为球面的一部分的透镜,通过折射改变光线方向,实现光束的会聚或发散。球面、非球面、柱面、复曲面是并列的面型类型,只是球面的加工工艺最成熟。
正因如此,绝大多数光学系统都会先用球面透镜打底,只有在特定性能指标(如大数值孔径下的像差控制)不够用时才升级到非球面等面型。
二、为什么它依然不可替代
成本:球面加工是数百年来最成熟的工艺,铣磨、精磨、抛光产业链完整,单片成本远低于非球面;
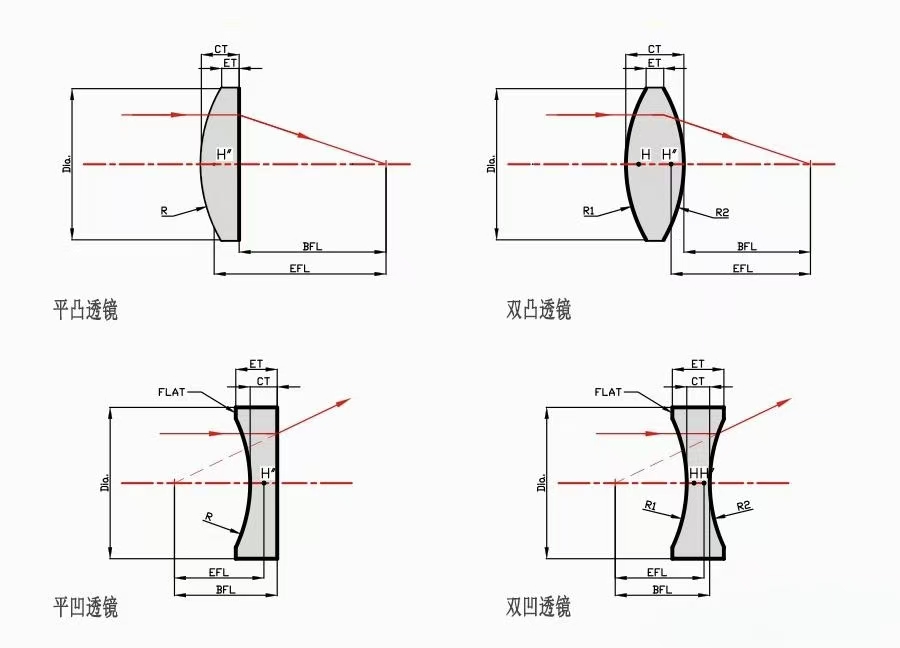
形态多样:从平凸、双凸、平凹、双凹,到球透镜、鼓形透镜、双胶合、三胶合,几乎覆盖了所有基础光束整形需求。
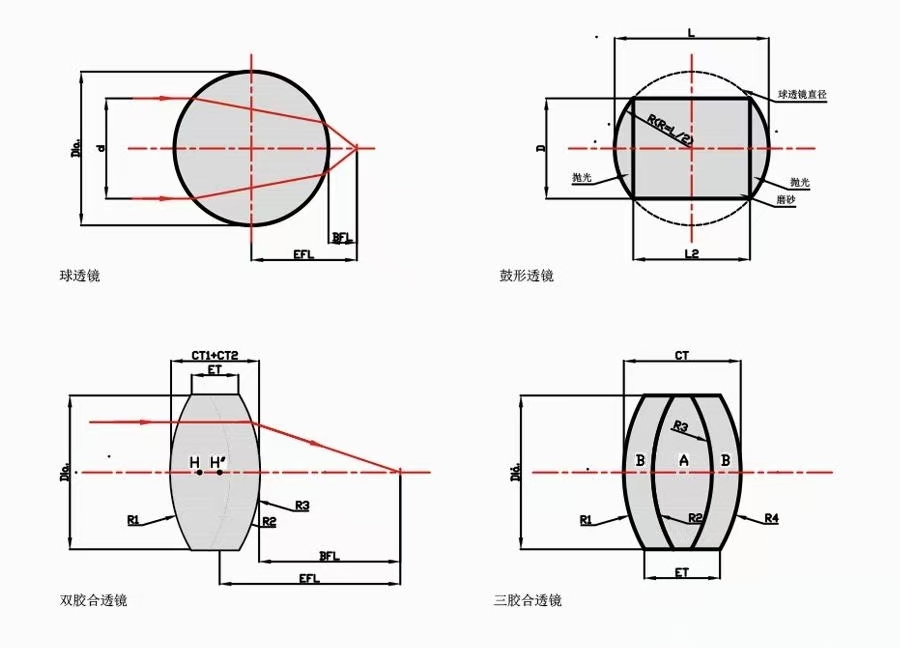
真正让球面透镜退位的从来不是面型本身,而是具体性能指标——例如大数值孔径下的球差。而球差可以通过多片球面组合、非球面局部补偿等方式缓解,所以球面透镜在大多数场景依然是性价比最优解。
三、看懂球面透镜,先看懂这几个参数
采购或选型时,真正要盯的是这六项:
| 参数 | 含义 | 博信商城中小球面镜覆盖范围 |
|---|---|---|
| 材料 | 决定透过波段与热稳定性 | 无色光学玻璃、激光晶体、熔融石英、抗辐射玻璃、紫外/红外材料、金属材料等 |
| 曲率半径R | 决定焦距与光焦度 | R3~R∞ |
| 外形与厚度公差 | 影响装配一致性 | 外形±0.005~±0.05mm;厚度±0.01~±0.1mm |
| 表面质量 | 划痕/麻点等级 | 10/5~80/50 |
| 面型精度 | 决定波前质量 | λ/20~λ/4 |
| 偏心 | 决定光轴一致性 | 10″~5′(或 Δt≤0.01) |
四、材料怎么选:从可见光到红外紫外
球面透镜的材料决定了它能透过什么波段、能承受多大功率,也直接影响成本和寿命。粗略可以按应用场景圈定:
| 应用场景 | 常用材料 |
|---|---|
| 可见光成像(相机、投影、望远镜) | 无色光学玻璃(性价比最高) |
| 紫外波段 | 熔融石英、CaF₂ |
| 红外波段 | Ge、Si、ZnSe、ZnS |
| 高功率激光 | 激光晶体、熔融石英 |
| 特殊环境(抗辐射、高温) | 抗辐射玻璃、金属材料 |
一句话:先把波段和功率确定,材料基本就圈定了一半。剩下的交给透镜设计工程师按像质要求做取舍。
五、三个常见误区,选型前先排除
误区一:球面透镜一定不如非球面。
这个说法有一定道理:非球面确实能更好地控制像差,同口径下像质更优。但它忽略了成本——非球面的加工、检测、镀膜成本显著更高,很多系统用多片球面组合就能满足要求。更准确的理解是:球面与非球面是够用与极致的权衡,不是好与坏的对立。
误区二:表面质量数字越小越好。
表面质量确实影响散射与激光损伤阈值,精密场景需要更高等级。但等级越高成本越高,普通成像场景用 10/5 属于过度设计。更稳妥的做法是按应用匹配:高功率激光、精密干涉用高等级,常规成像按需即可。
误区三:定制一定比标准品贵。
标准品有现货、交期快,原型验证阶段确实是首选。但批量制造时,定制与标准品的成本差距会明显缩小,而且定制能贴合实际光路、减少后续改动。成熟的选择路径是:原型用标准品验证,量产时再评估定制。
六、判断球面透镜供应商,可以看这四件事
参数覆盖能力:口径、曲率半径、公差、面型精度能否覆盖你的需求区间;
产能与交付:是否具备批量制造能力——以博信为例,球面透镜年产量 70 万片,可加工 3mm~1100mm 口径;
检测体系:是否有干涉仪、轮廓仪等检测设备支撑参数承诺,能否提供检测报告;
一站式服务:是否支持依图制造与完全定制设计,从设计、打样到量产是否闭环。
球面透镜的价值不在于高级,而在于可靠、成熟、可规模化。对一个光学项目来说,最稳妥的往往不是最前沿的面型,而是能把参数、公差、镀膜和批量交付都稳定兑现的元件。看懂参数、看清供应商,比追逐新概念更重要。
 最新公告:
 关注我们


 技术文章

 视频资源
 产品手册